ものづくりのイデア|音声付き全編・7分45秒・1920×1080 / 30fps
全編MP4を保存 / 字幕SRT / 全文台本(テキスト)
工場・人物・数値の事例は説明用の架空設定です。自動AV検査済み。人による最終試聴は未完了です。
動画を直接読めない閲覧環境向けに、時刻付きの画像と全文台本を掲載しています。
主人公 よし、昨日も旋削工程の設備使用率100%達成!
主人公 段取りの見直しから始めて、やっとここまで来たなあ。
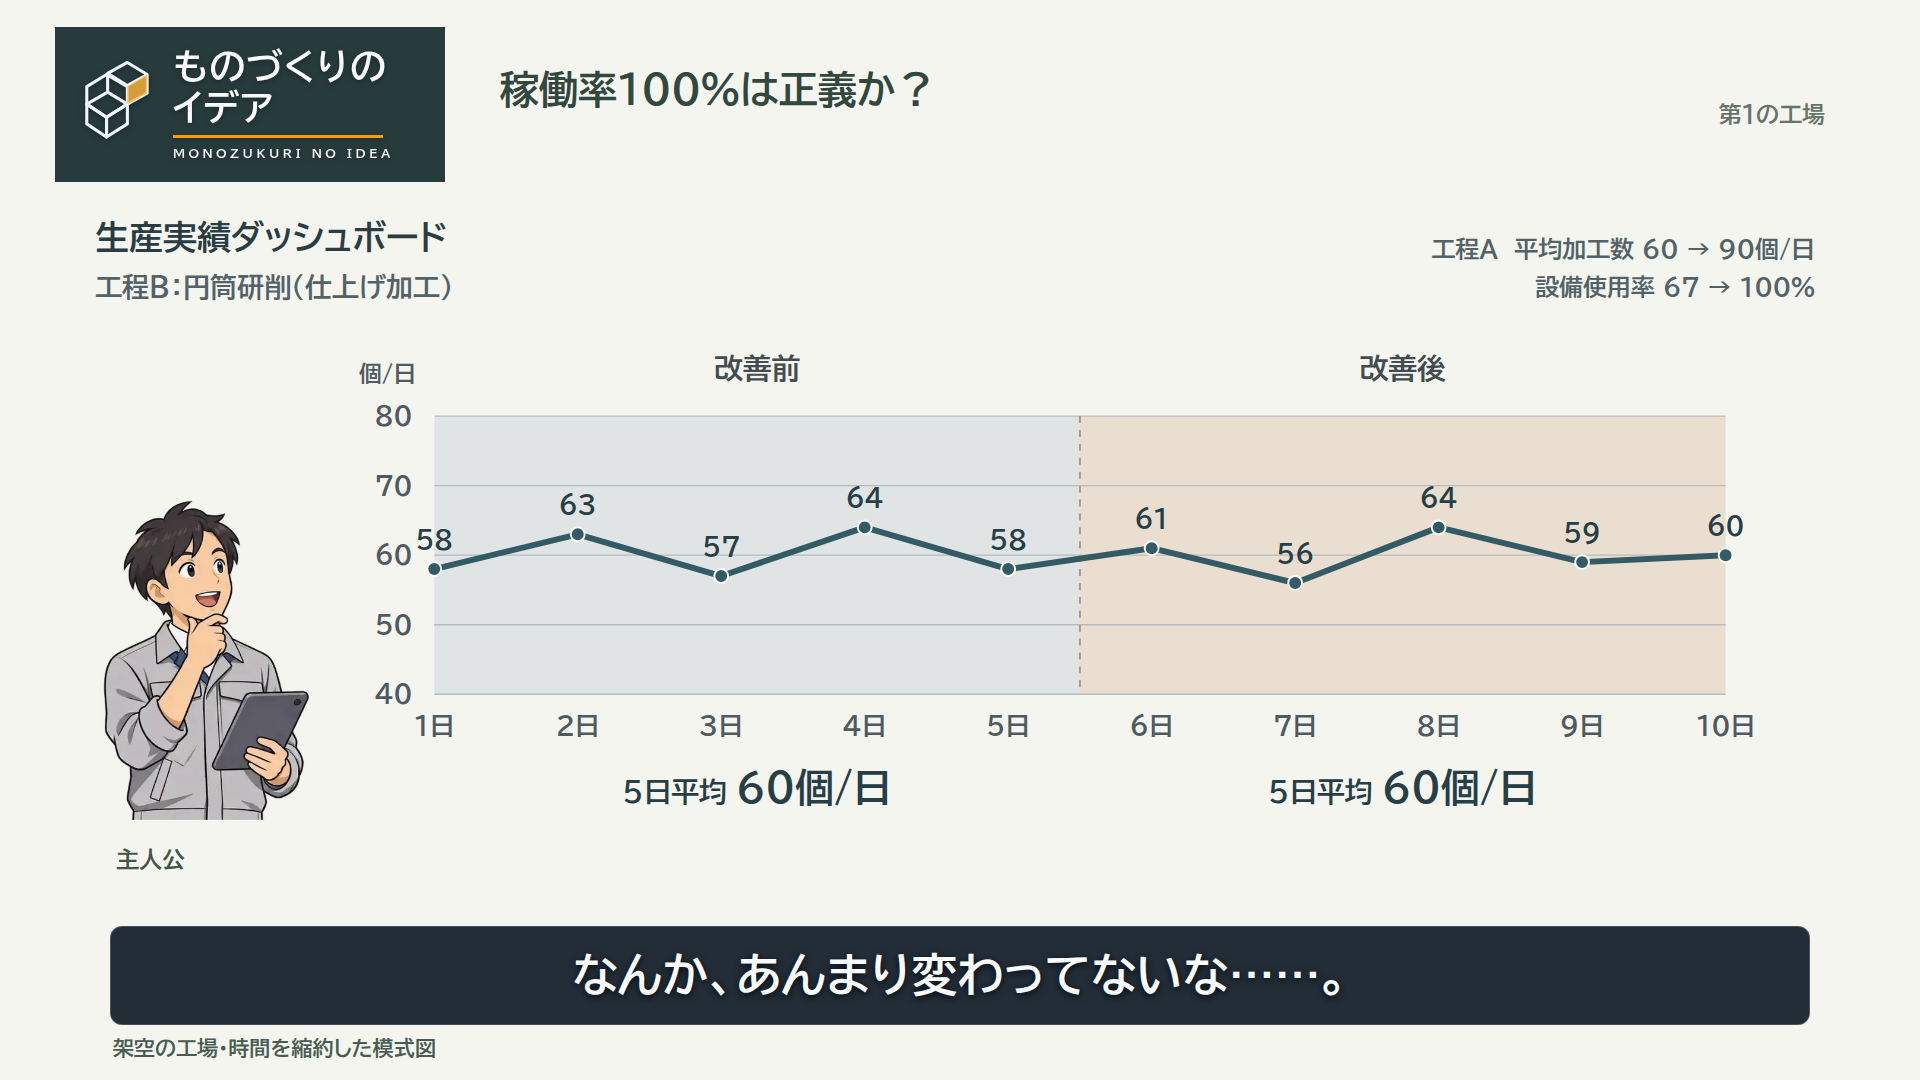
主人公 加工数も以前は1日60個くらいだったのが、今では90個近くまで増えたし。
主人公 さて、完成数のほうはどうかな?
主人公 ……あれ?
主人公 なんか、あんまり変わってないな……。
主人公 えっ、平均60個? 旋削工程の加工数は増えてるのに、なんで仕上げの研削工程は増えてないんだ?
現場担当者 すみません。旋削工程から来るシャフトの件なんですけど……。
主人公 あ、加工数増えましたよね! どうですか?
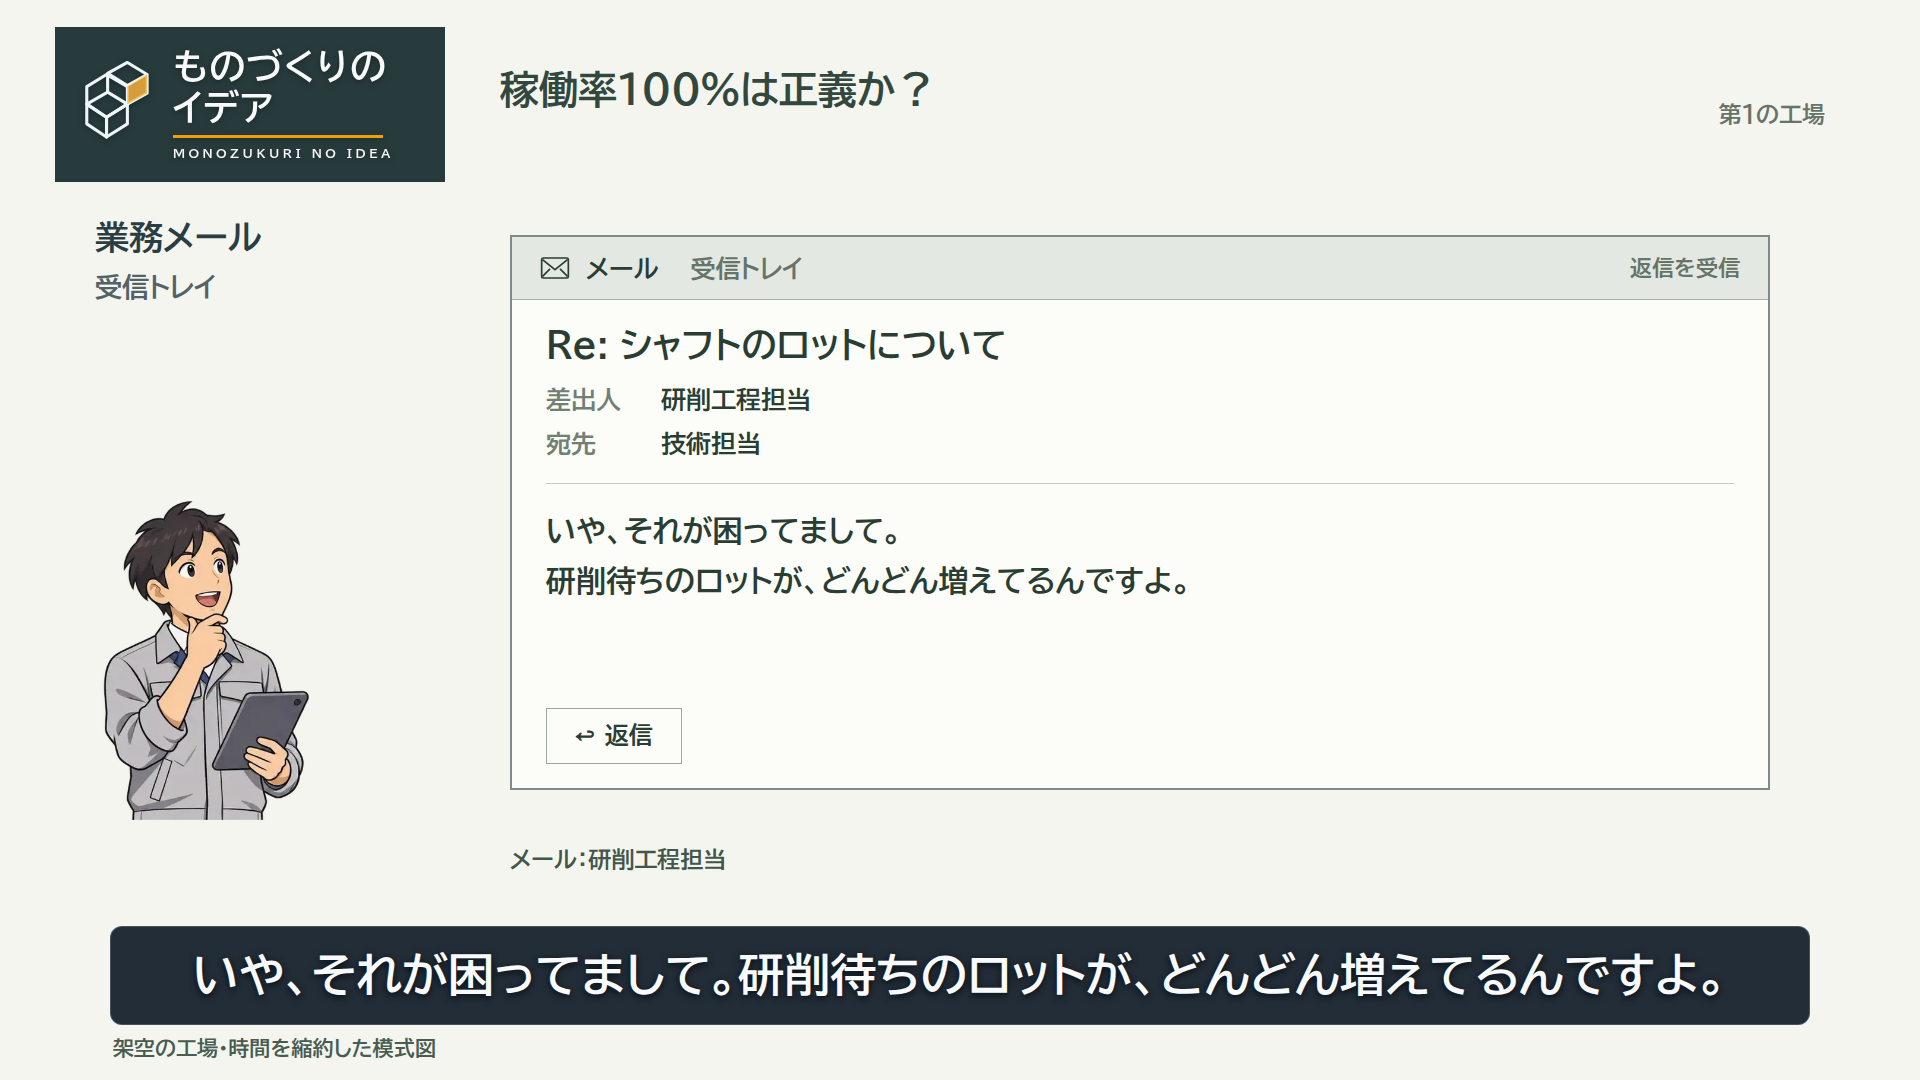
現場担当者 いや、それが困ってまして。研削待ちのロットが、どんどん増えてるんですよ。
現場担当者 置き場が足りなくて、いったん別の場所へ運んでるんです。
現場担当者 で、必要になったらまた取りに行って。ロットの順番も確認しないといけないし……。
現場担当者 正直、前より手間が増えてるんですよね。
主人公 えっ……。加工数を増やしたのに?
主人公 こんなに溜まってたのか……。
師匠 ずいぶん忙しそうな工場だね。
主人公 そうなんです。設備をもっと動かせるように改善したんですが、なぜか現場から苦情が出ていて……。
師匠 ふむ。君は何を良くしたかったのかね?
主人公 生産性です。設備の稼働率を上げれば、工場全体の生産量も増えると思っていました。
師匠 なるほど。では、君が上げた『稼働率』とは、そもそも何を表しているのだろう?
弟子 まず、言葉を整理しましょう。
弟子 この工場が稼働率と呼んでいたのは、設備使用率。計画した時間のうち、実際に加工していた時間の割合です。
弟子 一方、工程負荷率は、工程が処理できる量に対して、どれだけの仕事を投入しているか。
弟子 そして可動率は、設備が必要なときに正常に動けるかを表す指標です。
主人公 同じ稼働率でも、何を測っているかで意味が違うんですね。
弟子 言葉の使い方は工場によっても違います。だから、分母と分子を確認することが大事なんです。
弟子 そして今の問題を考えるには、設備使用率だけでなく、工程全体の流れを見る必要があります。
弟子 旋削工程は、1日何個加工していますか?
主人公 最近は平均90個くらいです。
弟子 では、研削工程は?
主人公 平均60個です。
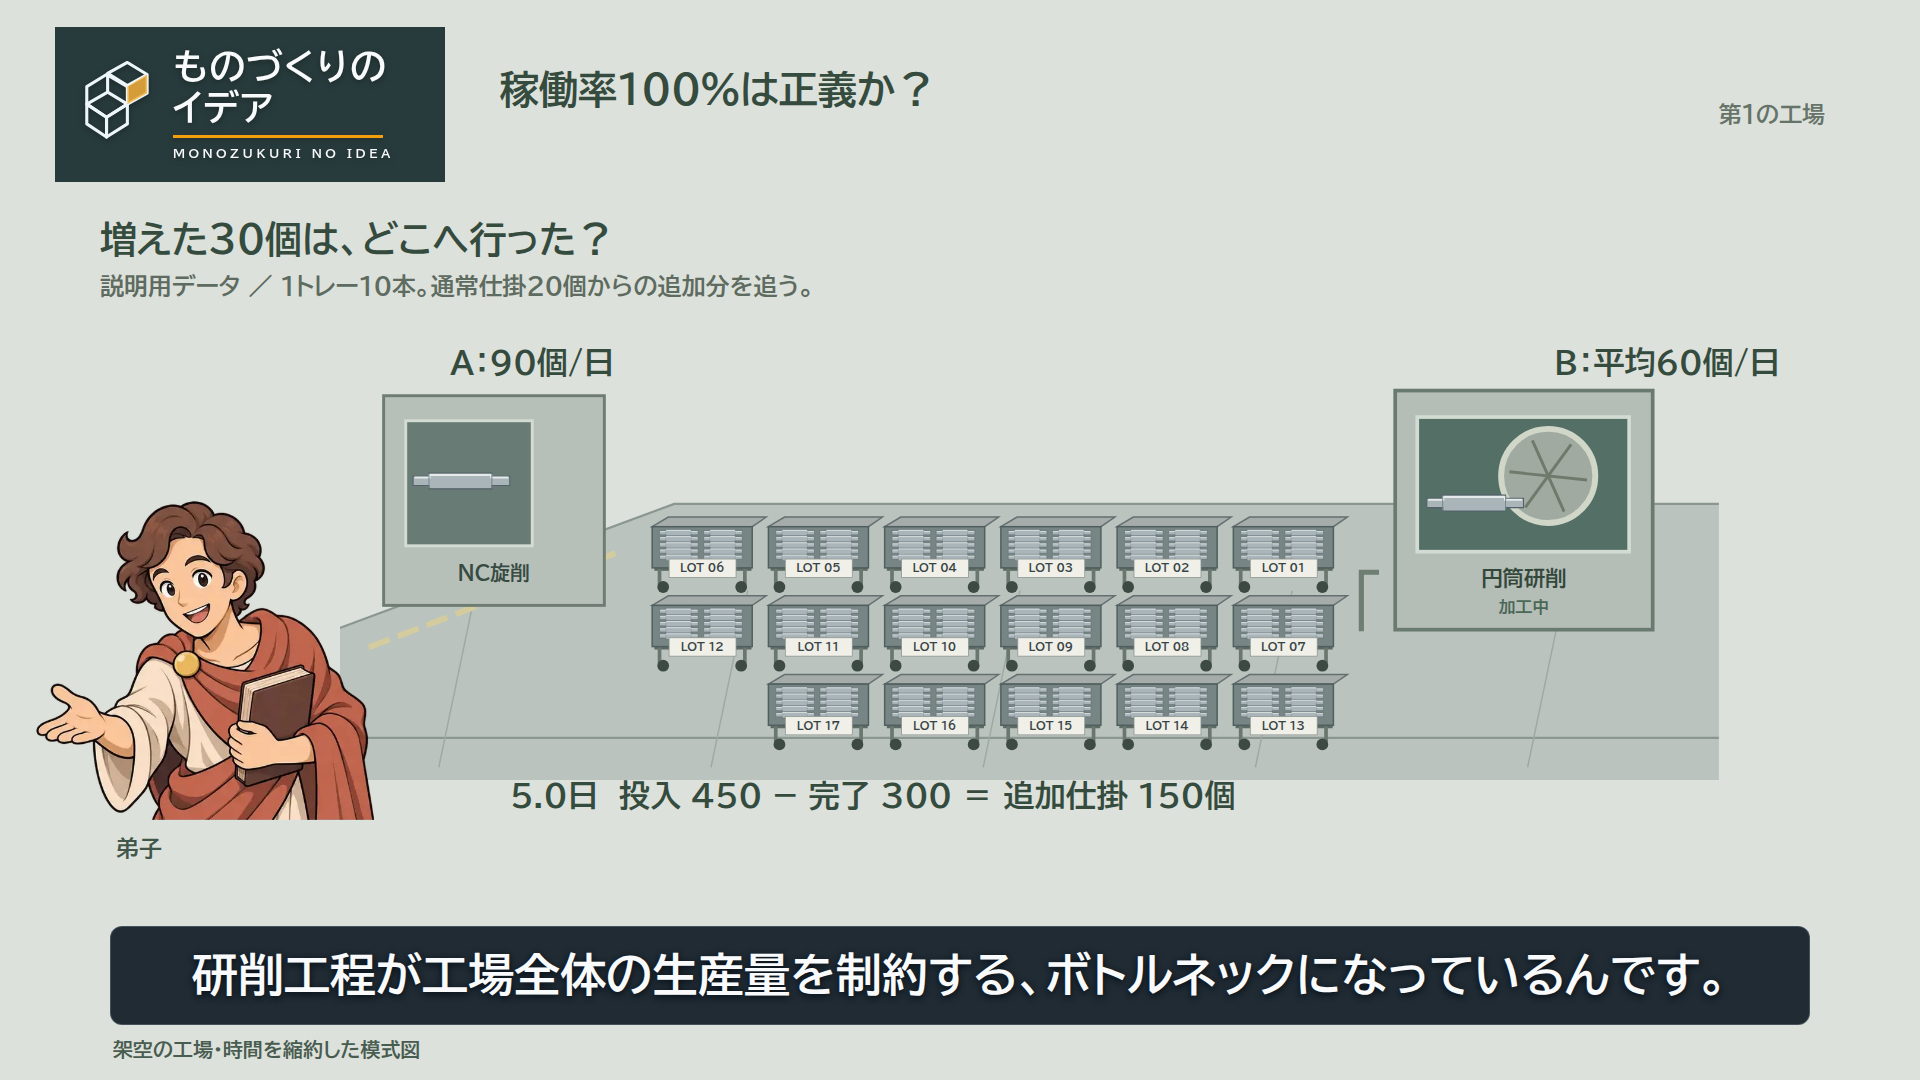
主人公 あっ、そっか。研削工程で処理しきれない30個が毎日残るのか。
弟子 そうです。この状態が続くと、5日間で追加の仕掛品は約150個になります。
弟子 研削工程が工場全体の生産量を制約する、ボトルネックになっているんです。
主人公 僕が旋削工程の加工量だけを増やしたから、後工程にどんどん仕掛品が溜まっていたんですね。
師匠 では、次は何を改善するのかな?
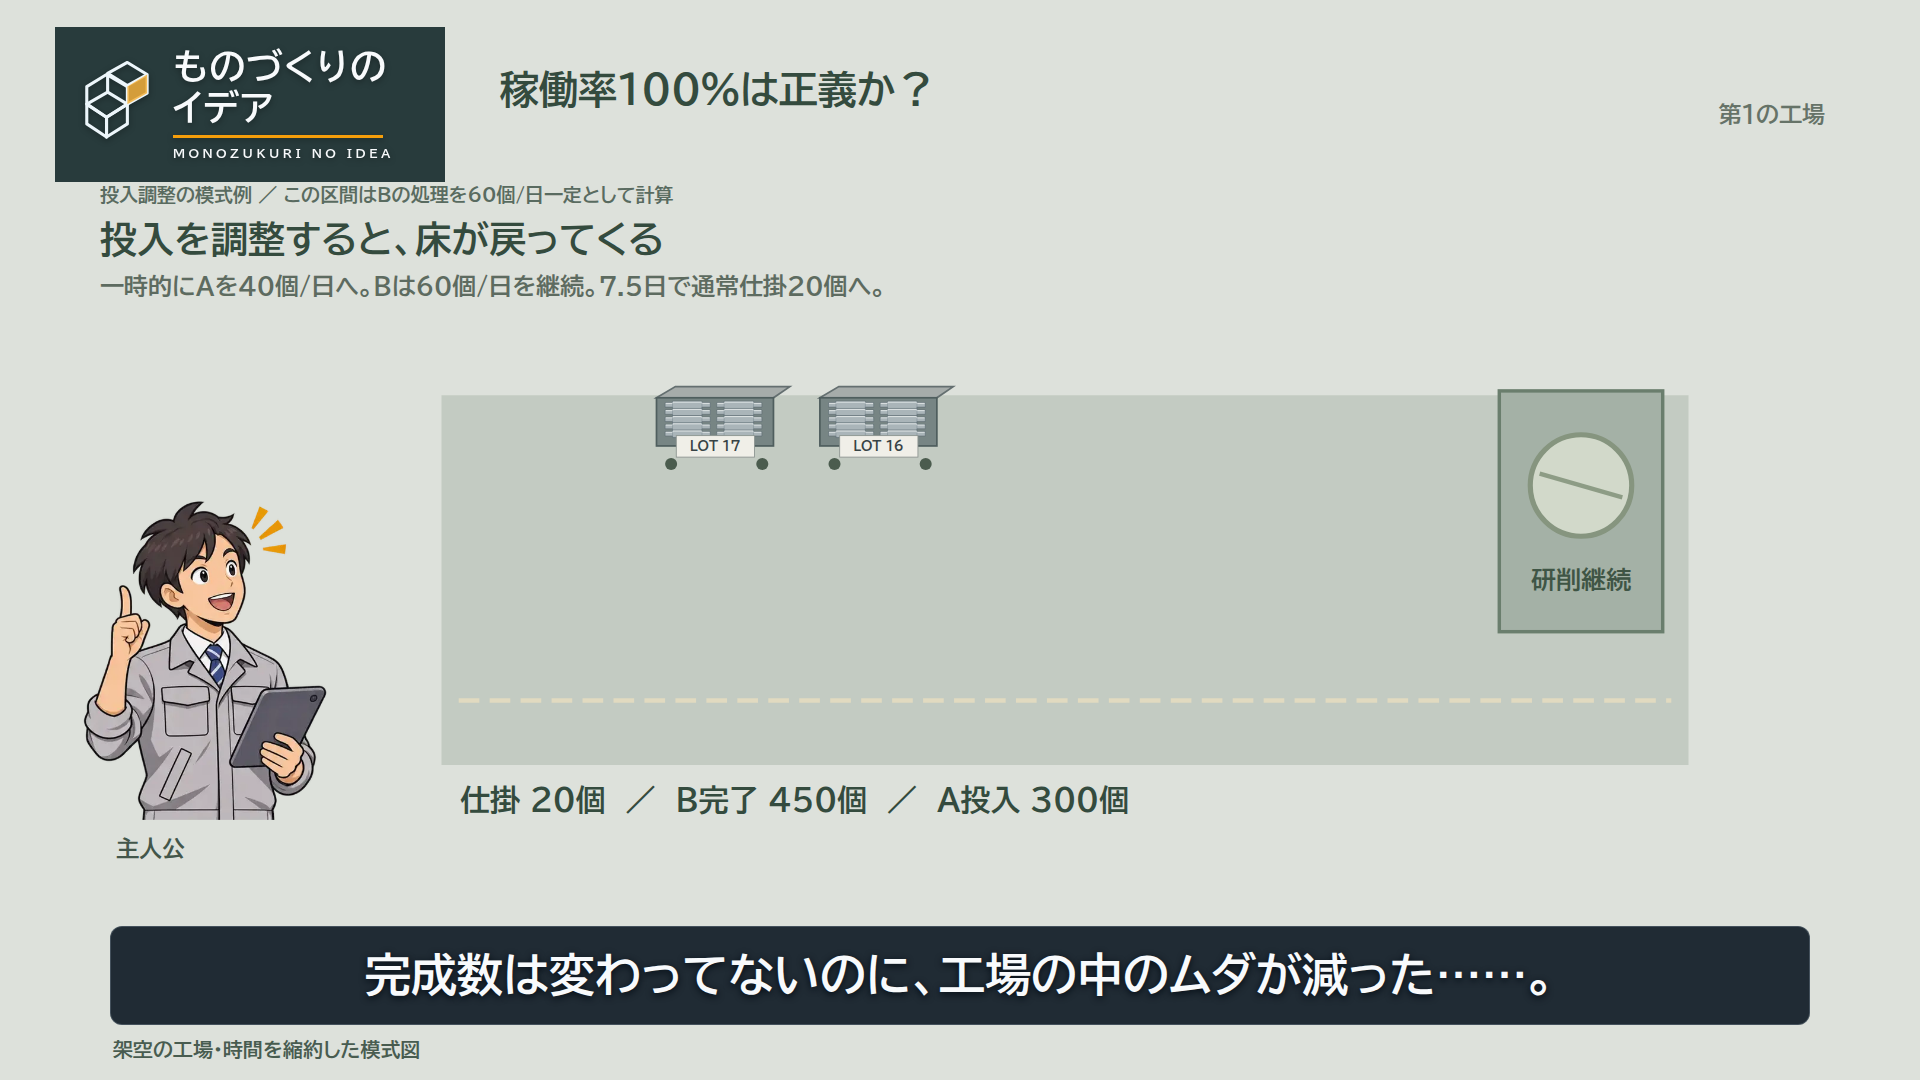
主人公 まずは旋削工程への投入を減らして、溜まった仕掛品を研削工程で消化しましょう。
主人公 それから、研削工程が必要とする量に合わせて、旋削工程の生産を調整します。
現場担当者 助かります。ロットの置き場や移動の手間が減りました。
主人公 完成数は変わってないのに、工場の中のムダが減った……。
弟子 ただし、ロットがまとめて到着するような変動がある場合には、平均投入量を合わせるだけでは不十分です。
弟子 必要な仕掛品や能力の余裕を持ちながら、流れを安定させることが大切なんです。
師匠 よい経験をしたね。では、次の工場へ行ってみようか。
主人公 今度は自動車の組立ラインですね。
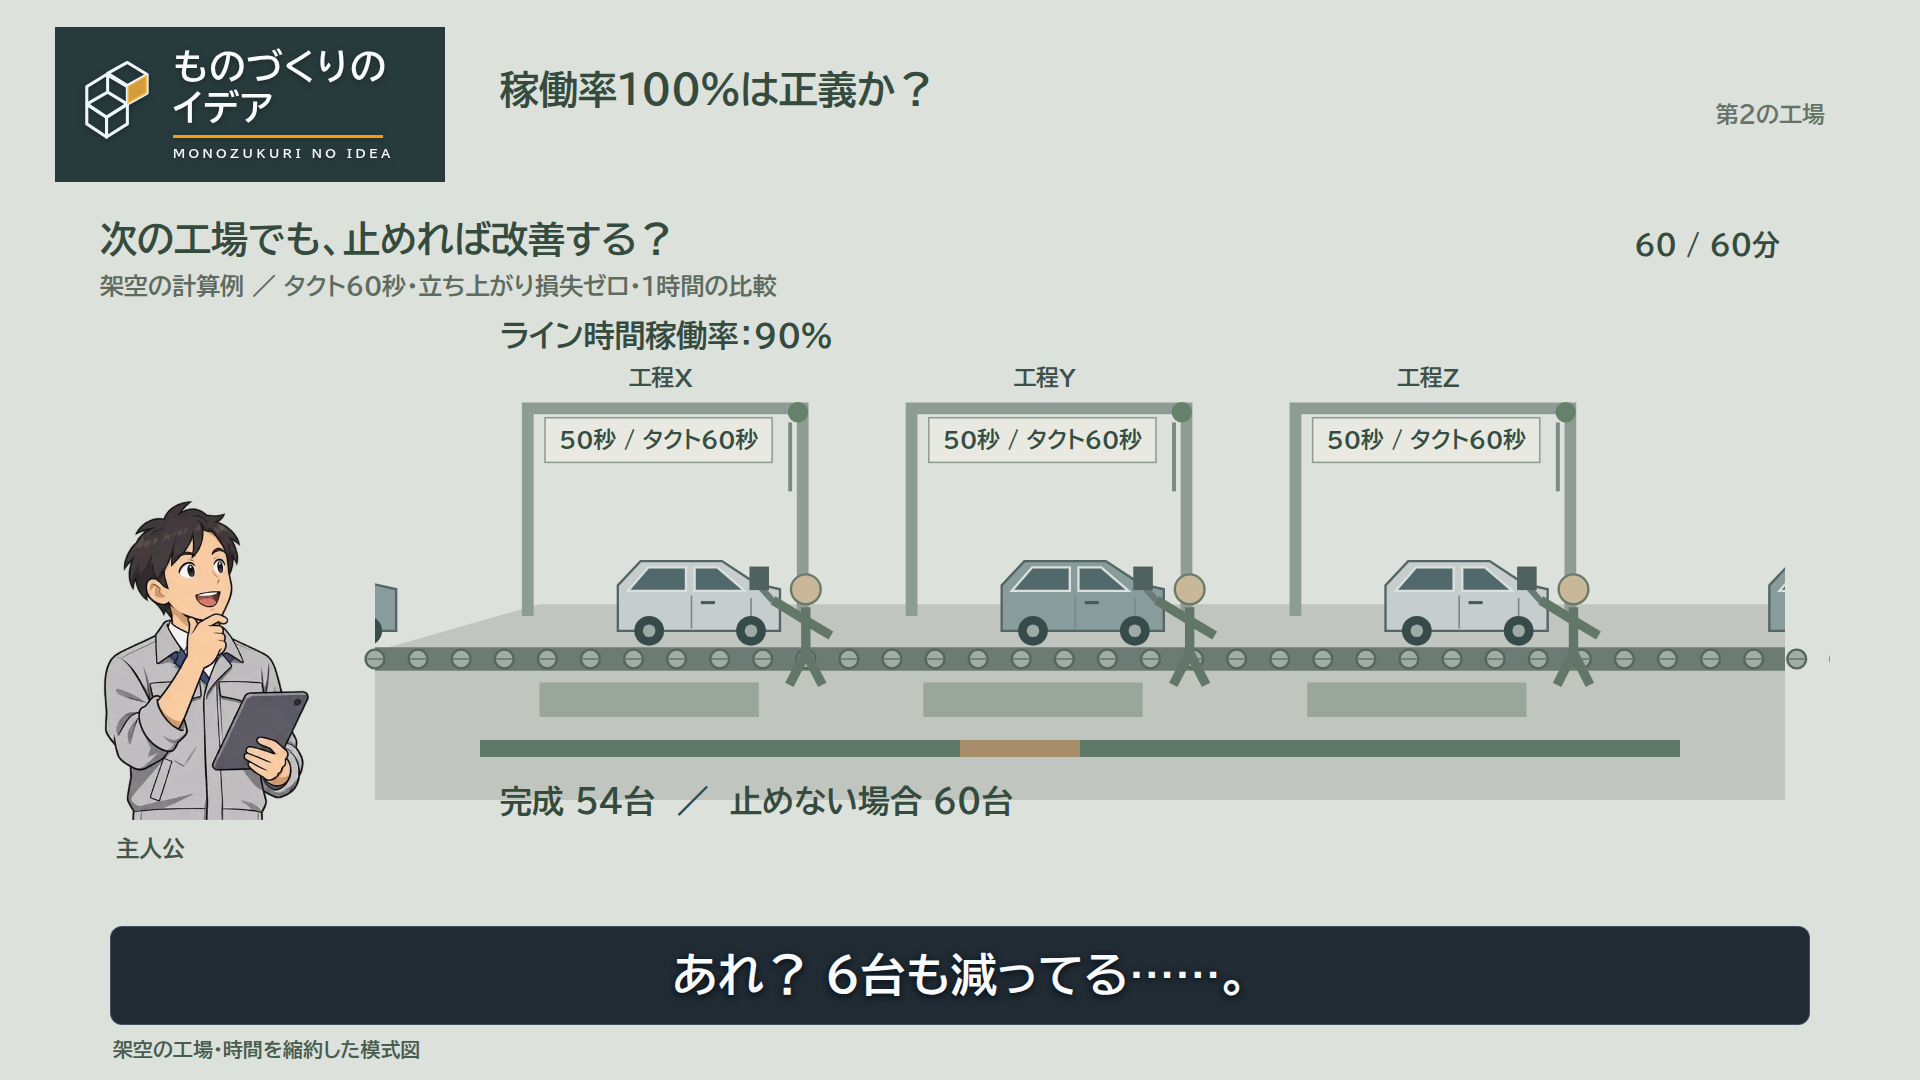
主人公 このライン、時間稼働率が100%ですね。
主人公 前の工場では、設備を動かしすぎないようにしたら改善しました。
主人公 ここでも少し稼働を減らして、余裕を作りましょう!
主人公 あれ? 6台も減ってる……。
師匠 君は、何のためにラインを止めたのかね?
弟子 このラインでは60秒ごとに1台ずつ流します。
弟子 例えば、ある工程の標準作業時間が50秒なら、タクトに対する作業負荷率は約83%です。
弟子 でも、設備が必要なときに正常に動ける割合は、100%を目指せます。
主人公 作業時間に余裕を持たせることと、ラインを止めることは別なんですね。
弟子 その通りです。前の工場では、後工程の能力を超える投入が問題でした。
弟子 今回は、生産するペースを落とす理由がないのに、ラインを停止させてしまったんです。
主人公 じゃあ、このラインでは何を改善すればいいんでしょう?
弟子 例えば、車種によって作業時間が変わることがあります。
主人公 この車種だけ、5秒間に合わない……。
弟子 そこで作業の再配分や応援、作業方法の改善を検討するんです。
主人公 なるほど、全体を止めるのではなく、作業の偏りを減らすんですね。
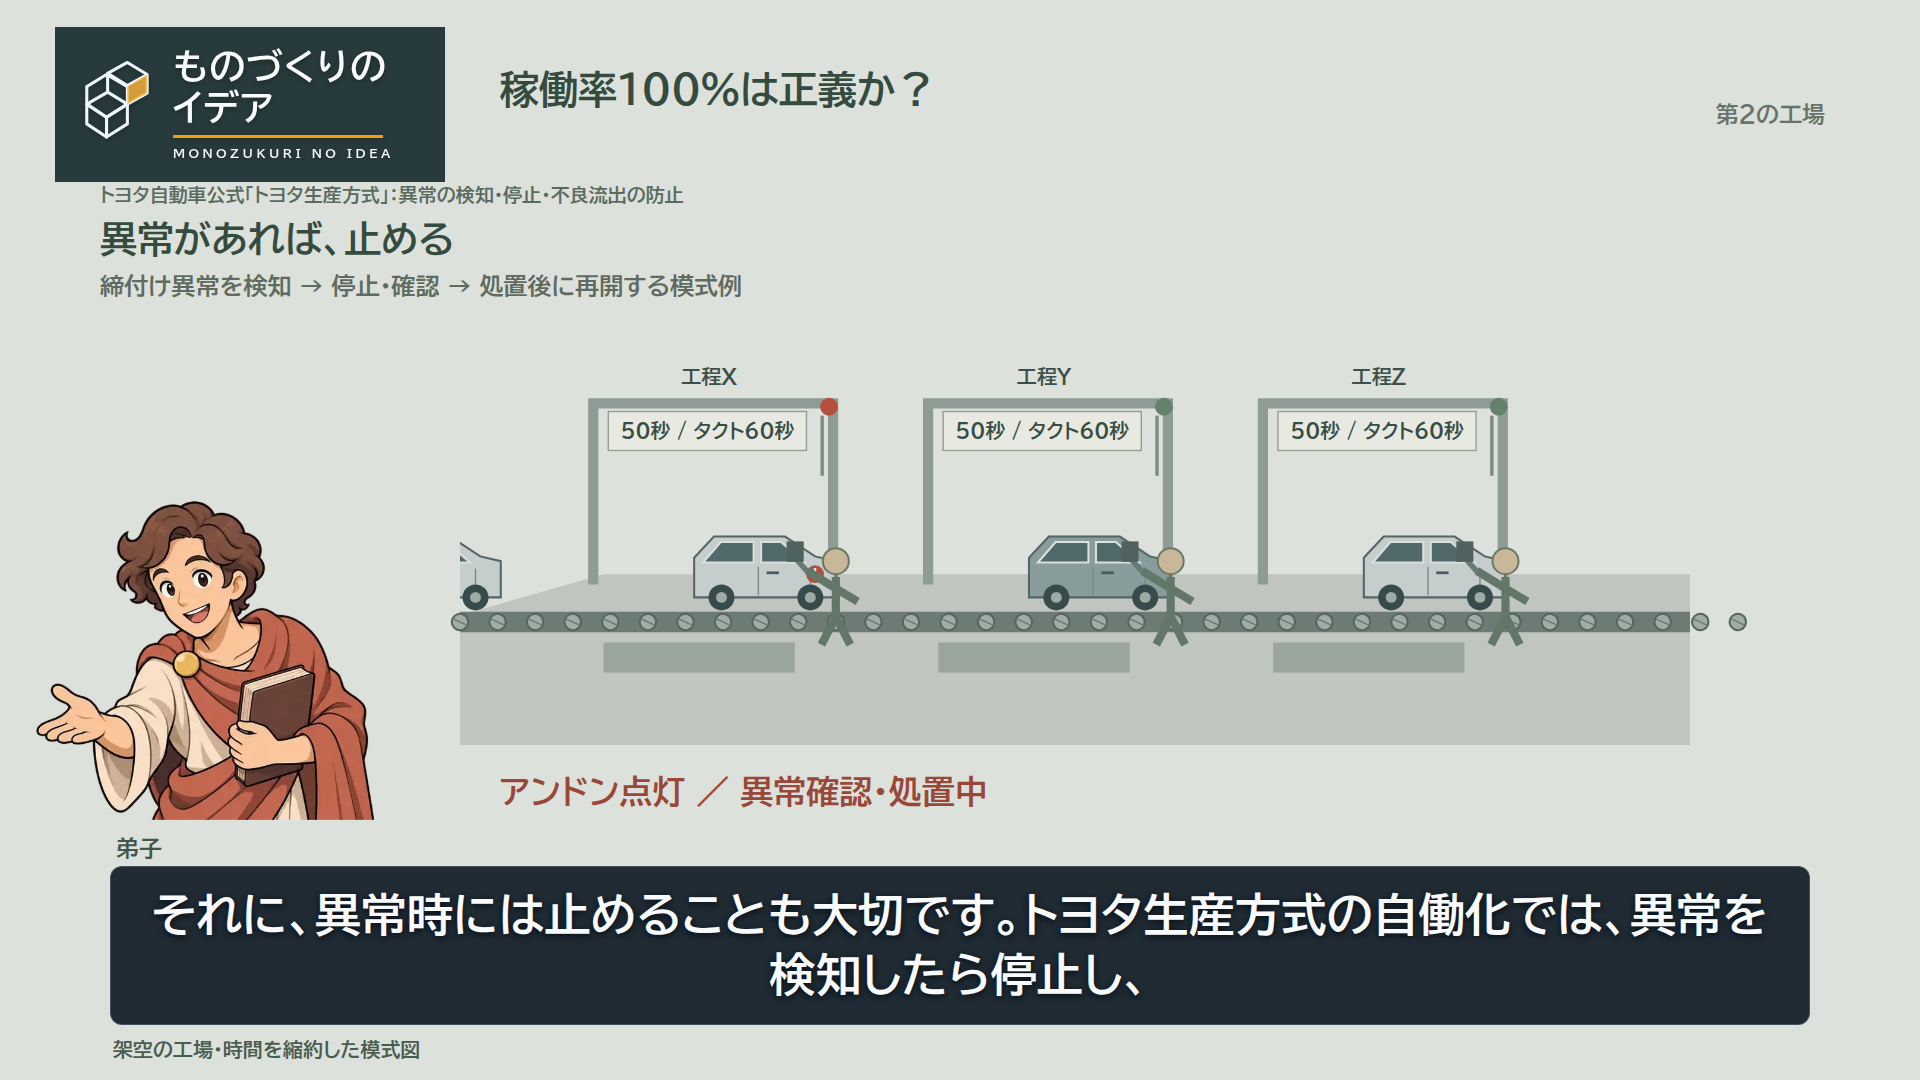
弟子 それに、異常時には止めることも大切です。トヨタ生産方式の自働化では、異常を検知したら停止し、不良の流出を防ぐことを重視しています。
主人公 ただ動かし続けるのではなく、必要なときに動けて、異常があれば止められるラインを目指すんですね。
師匠 最初の工場では仕掛品が増え、次の工場では作業遅れが問題になった。共通していることは何だろう?
主人公 どちらも、予定どおりに進まないことがある……。ばらつきですね。
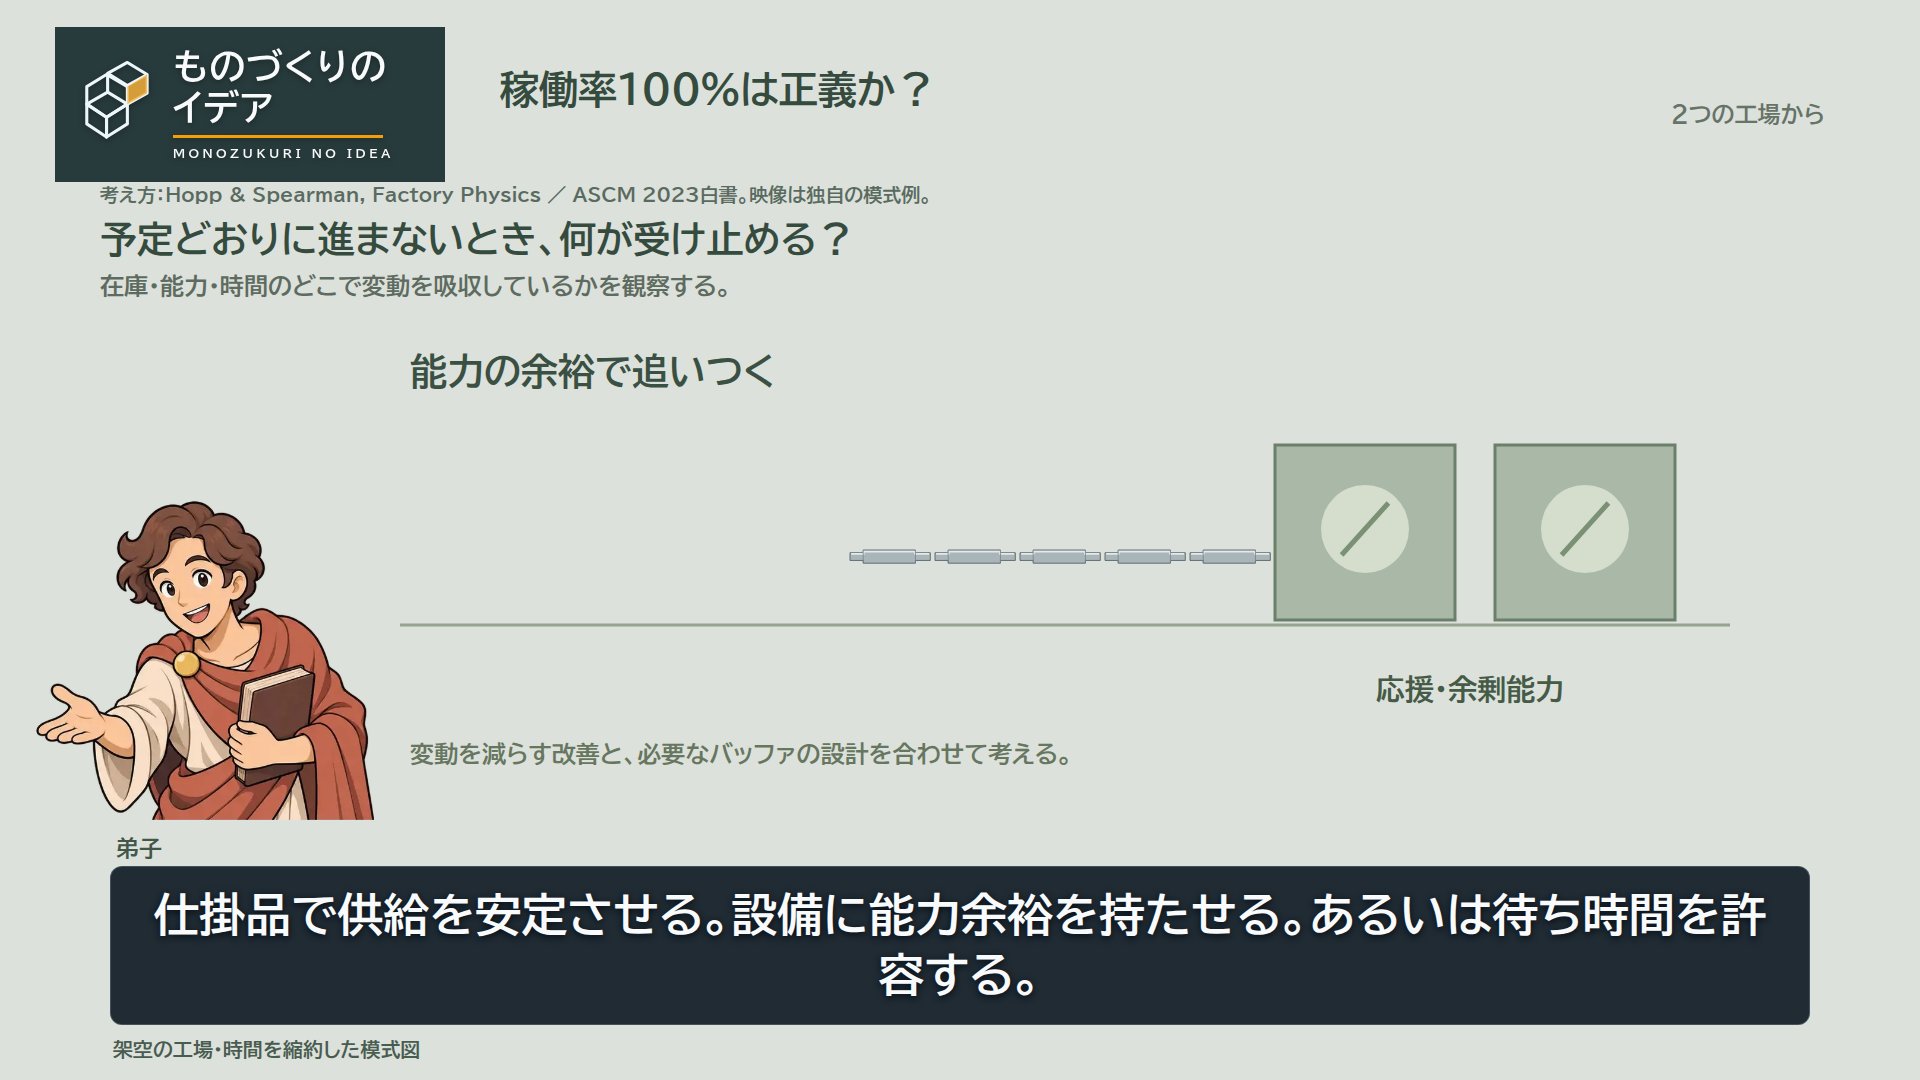
弟子 Factory Physicsでは、変動を吸収する代表的な手段として、在庫・能力・時間が整理されています。
弟子 仕掛品で供給を安定させる。設備に能力余裕を持たせる。あるいは待ち時間を許容する。
師匠 そのすべてを無駄だと取り除けば、どうなるだろうね?
主人公 ばらつきを吸収できなくなって、工場が不安定になります。
師匠 君は最初、稼働率を上げればよいと考えた。次は、下げればよいと考えた。今はどうかな?
主人公 稼働率という数字だけを追っても、正しい改善にはならないと思います。
主人公 大切なのは、何を測っていて、何が工場全体を制約しているかを知ること。
主人公 そして、必要な製品を安定してつくれる状態を目指すことなんですね。
師匠 では、君の工場は何のために動いているのだろうね?
VOICEVOX:玄野武宏 / VOICEVOX:麒ヶ島宗麟 / VOICEVOX:白上虎太郎 / VOICEVOX:雀松朱司